

Trong một nhà in bao bì, khâu kiểm tra chất lượng từng là công việc của những đôi mắt mệt mỏi. Người vận hành đứng cạnh máy, rút một tờ mẫu, đưa lên đèn, liếc nhanh, rồi thả xuống. Ở tốc độ 30–50 mét/phút, mắt người đã bắt đầu mệt mỏi. Trên ngưỡng đó thì gần như vô vọng — Nhà sản xuất Erhardt+Leimer cho rằng từ 30–50 m/phút trở lên, “không còn có thể đánh giá đầy đủ chất lượng in bằng mắt trong sản xuất”. Câu hỏi không còn là “người soi có giỏi không” mà là “người soi có kịp không”. Machine vision ra đời để trả lời câu hỏi đó. Máy móc trả lời được câu hỏi “kịp không”, còn câu hỏi “vì sao” thì vẫn thuộc về con người.
Từ mắt người đến camera
Kiểm tra in tự động không phải chuyện mới. Từ thập niên 1990, các hệ thống camera đã xuất hiện trên máy in nhãn và bao bì. AVT (Advanced Vision Technology) được thành lập năm 1992 tại Hod Hasharon, Israel — sau này sát nhập với Danaher/Esko, rồi tách trở lại độc lập vào năm 2025 khi Porat Itay Holdings mua lại. CEO Roy Porat mô tả công ty là “vẫn là AVT tuyệt vời như cũ, nay tập trung vào việc chúng tôi làm giỏi nhất — kiểm tra in, kiểm soát quá trình và bảo đảm chất lượng”. BST eltromat (Đức) thì đã cung cấp thiết bị kiểm tra hơn ba thập kỷ. Đây là một ngành công nghiệp đã trưởng thành, không phải một trào lưu.
Điều thay đổi trong mười năm gần đây là ba thứ, cảm biến rẻ và nhanh hơn, sức mạnh tính toán đủ để xử lý ảnh thời gian thực, và — quan trọng nhất — thuật toán học sâu (deep learning) giúp máy phân loại lỗi thay vì chỉ báo “khác mẫu”.
Nguyên lý, camera, ánh sáng và thuật toán
Hãy bắt đầu từ phần cứng, vì mọi thứ khác đều dựa trên đó.
Camera line-scan vs area-scan. Camera area-scan chụp một khung hình chữ nhật, giống máy ảnh thông thường. Camera line-scan chỉ có một hàng điểm ảnh — nó “quét” vật liệu đang di chuyển, ghép từng dòng thành ảnh liên tục. Với vật liệu chạy cuộn (web) hoặc tờ rời trên băng chuyền, line-scan là lựa chọn hiển nhiên, cho độ phân giải cao theo chiều ngang với chi phí hợp lý, và gần như loại bỏ hiện tượng nhòe do chuyển động vì thời gian phơi sáng mỗi dòng cực ngắn. Camera line-scan hiện đại đạt độ phân giải 8K, 12K, thậm chí 16K điểm ảnh mỗi dòng — cho phép soi cả một khổ rộng với độ chi tiết cỡ micron trong một lần quét.
Một chi tiết kỹ thuật quan trọng, vì ảnh theo di chuyển theo chiều chuyển động của băng chuyền, chuyển động này phải cực kỳ đều. Trong thực tế người ta đồng bộ hóa bằng encoder để tránh méo ảnh — camera chỉ “bắn” một dòng khi encoder báo vật liệu đã đi đúng khoảng cách.
Ánh sáng. Đây là chỗ nhiều người ngoài ngành đánh giá thấp. Với giấy thường, chiếu sáng không quá phức tạp. Nhưng bìa nhũ vàng, nhũ bạc, giấy Metalize, vật liệu ép nhũ (holographic) thì phản xạ gương — ánh sáng dội thẳng vào camera gây lóa và lỗi thật bị che khuất. Giải pháp gồm chiếu sáng trường tối (dark-field) — chỉ ánh sáng gặp lỗi mới lọt vào camera — và kết hợp nhiều góc chiếu. Erhardt+Leimer đẩy ý tưởng này xa hơn với khái niệm “kiểm tra 200%”, chụp đồng thời hai luồng ảnh với độ lệch thời gian, một bằng ánh sáng phản xạ (incident light) để bắt lỗi in bề mặt (lem, vệt, sai màu, thiếu nhãn), một bằng dòng ánh sáng xuyên thấu (transmitted light) để lộ lỗi vật liệu như lỗ thủng, vết dao bế, mối nối.
Thuật toán. Có hai trường phái. Trường phái cổ điển là so khớp với mẫu, máy lưu một ảnh chuẩn, rồi so từng tờ với nó, báo động khi lệch quá ngưỡng. Nhanh, dễ hiểu, nhưng thiếu ổn định — chỉ cần đổi ánh sáng nhẹ, dung sai đặt phôi, hay một phiên bản thiết kế mới là hệ thống tuôn ra hàng loạt báo động giả. Trường phái mới là học sâu, mạng nơ-ron tích chập (CNN) học đặc trưng lỗi qua dữ liệu, tổng quát hóa tốt hơn qua các biến thiên về ánh sáng, xoay, sai lệch hình học nhỏ. Các mô hình CNN phân loại phổ biến gồm (ResNet, EfficientNet), mạng phát hiện đối tượng (YOLO, Faster R-CNN) để định vị lỗi và mô hình phát hiện bất thường (autoencoder, PatchCore) — huấn luyện chỉ trên mẫu tốt, hữu ích khi dữ liệu lỗi còn khan hiếm lúc mới lắp đặt.
Trong thực tế, nhiều hệ thống lai, dùng thuật toán đa thức để căn ảnh về mẫu chuẩn với độ chính xác dưới điểm ảnh, rồi để CNN phân loại tính bất thường, mức độ, kích thước — và phân biệt lỗi thật với biến thiên thiết kế cho phép.
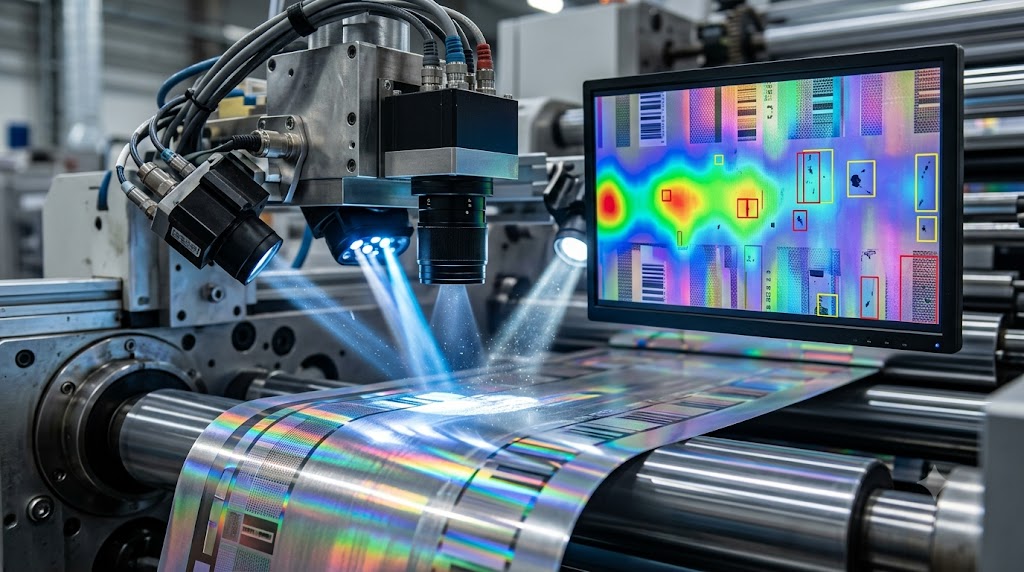
Hình 1. Hệ thống đèn LED đa góc (Dark-field & Transmitted light) chiếu sáng giúp phát hiện các vi lỗi bề mặt, vệt mực hay biến thiên dung sai ở cấp độ micron với khung AI khoanh vùng tự động.
Đừng để chữ “AI” làm lóa mắt. Trên sàn máy, phần lớn giá trị của một hệ kiểm tra nằm ở khâu tưởng như tầm thường, chiếu sáng đúng, căn ảnh chuẩn, đồng bộ encoder chính xác. Một mô hình học sâu tối tân đặt sau một dàn đèn tồi vẫn cho kết quả tồi. Ở Prima, chúng tôi dạy học viên nhìn cả chuỗi — nguyên tắc quang học trước, thuật toán sau.
Phân loại lỗi in và tiêu chuẩn liên quan
Muốn máy bắt lỗi, trước hết phải định nghĩa lỗi là gì. Ngành in có một tập từ vựng lỗi khá ổn định, sai lệch màu (color deviation), vệt sọc (streaking), lốm đốm không đều (mottling), lỗi chồng màu (registration), thiếu mực/lem mực, lỗi mã vạch và dữ liệu biến đổi, lỗi bế và gia công sau in. Điều thú vị là ngành in không có một “tiêu chuẩn phân loại lỗi” thống nhất bao trùm tất cả, nhưng lại có những mảng tiêu chuẩn rất chắc cho từng khía cạnh.
Mã vạch là mảng chắc nhất. ISO/IEC 15416 quy định kiểm tra chất lượng in mã vạch tuyến tính (1D), ISO/IEC 15415 cho mã 2D và ISO/IEC TR 29158 (AIM DPM) cho mã khắc trực tiếp lên vật liệu. Mỗi mã được chấm điểm theo các tham số như độ tương phản, độ điều biến (modulation), độ giải mã (decodability), khuyết tật — quy về thang điểm chữ từ A (4.0) xuống F (0.0). Phần lớn nhà bán lẻ và chuỗi cung ứng yêu cầu tối thiểu hạng C, nhiều nơi đòi hạng B. Điểm quan trọng cho người vận hành là một máy quét chỉ đọc được dữ liệu, một máy kiểm định (verifier) mới đánh giá chất lượng in theo chuẩn — hai việc khác nhau.
Chất lượng ảnh in là mảng đang được xây. Đây là chỗ Fogra và ISO gặp nhau.
Fogra, ISO/TS 18621 và ngôn ngữ chung của chất lượng
Dự án “Image Quality” (35.003) của Fogra đã phát triển một bộ chỉ số định lượng cho những thuộc tính mà trước đây chỉ mô tả bằng lời. Đáng chú ý nhất,
- M-Score đo độ đồng đều (mottling/inhomogeneity), thang 0 (tệ nhất) đến 100 (hoàn hảo). Fogra
- L-Score đo độ sắc nét chi tiết (sharpness). Fogra
- Cùng với đó là P-Score (số cấp tông thị giác phân biệt được), Z-Score (graininess) và printer noise. Fogra
Song song, ISO/TC 130 (qua nhóm liên hợp JWG 14) xây dựng bộ ISO/TS 18621 — “Graphic technology — Image quality evaluation methods for printed matter”. Tính đến 31/12/2024 khung chuẩn chính thức mới công bố bốn phần,
- ISO/TS 18621-11,2022 — Phân tích gam màu (colour gamut analysis), phiên bản 2, thay bản 2019.
- ISO/TS 18621-21,2023 — Đo méo đồng đều vĩ mô 1 chiều bằng phổ kế quét (vệt sọc và dải băng — streaks/bands), tính Macro-Uniformity-Score, phiên bản 2, thay bản 2020.
- ISO/TS 18621-22,2024 — Đánh giá độ hạt màu (colour graininess), tính điểm S_CG, phiên bản 1.
- ISO/TS 18621-31,2024 — Đánh giá độ phân giải cảm nhận bằng biểu đồ Contrast–Resolution, phiên bản 2, thay bản 2020.
Cách đánh số có khoảng trống (11 / 21 / 22 / 31) là cố ý — nhóm theo họ thuộc tính (1x = màu/gam màu, 2x = đồng đều/độ hạt, 3x = độ phân giải), để dành chỗ cho các phần tương lai. Nhưng cho đến nay chưa có phần riêng nào về mottle cục bộ, line quality hay text/edge sharpness được công bố như một tiêu chuẩn độc lập, đó vẫn là chủ đề dự trữ. Một bản sửa đổi Part 31 đang trong giai đoạn dự thảo (ISO/AWI TS 18621-31, sẽ thay bản 2024). Đáng chú ý, bản thân Part 21 tự nhận giới hạn — Macro-Uniformity-Score “không đo được các mẫu tần số cao (mịn) như vòi phun bị nghẹt”.
Vì sao cần liệt kê số hiệu cuãng như các công bố của ISO/TC 130? Vì đây chính là triết lý “dữ liệu là ngôn ngữ chung” của Prima. Khi một máy kiểm tra báo “mottle score 72”, con số đó chỉ có nghĩa nếu cả nhà in lẫn khách hàng cùng hiểu nó theo một phương pháp đo chuẩn. Không có ngôn ngữ chung, machine vision chỉ tạo ra những con số mà ai muốn diễn giải sao cũng được.
Một sự thật cần phải nhắc lại, phần lớn tiêu chuẩn Fogra/ISO ở trên được thiết kế để đánh giá năng lực hệ thống in (bằng test form chuẩn), không phải để kiểm tra từng tờ in sản xuất trong thời gian thực. Machine vision inline mượn tinh thần của chúng, nhưng ngưỡng chấp nhận trên máy in vẫn phải do doanh nghiệp tự đặt. Đây là lý do Prima nhấn mạnh “tiêu chuẩn nội bộ trước chứng chỉ quốc tế”, bạn phải biết mình chấp nhận cái gì trước khi đi đo theo chuẩn người khác.
Ví dụ cụ thể – LUSTER tại Vietnam PrintPack 2026
Đặt lý thuyết vào bối cảnh triển lãm. Tại Vietnam PrintPack 2026, LUSTER LightTech (gian A119) mang tới hai dòng sản phẩm sử dụng AI, camera và Machine vision trong việc kiểm soát chất lượng.
CartonHERO là hệ kiểm tra trực tuyến (inline) 100% lắp trên máy offset tờ rời. Theo tài liệu của hãng, nó kiểm soát chất lượng chữ, hình ảnh và độ đồng nhất màu ngay trong lúc in, thiết kế module để thích ứng nhiều model máy offset, và xử lý được vật liệu phản xạ cao như bìa nhũ vàng/bạc, bìa holographic, vật liệu tráng kim, ép nhũ. Cơ chế loại bỏ gồm gắn cờ nhãn hoặc phun mực đánh dấu.
CartonTANK là hệ ngoại tuyến (offline/endline), tích hợp vào máy bế-dán (folder gluer). Bản CartonTANK-650B, theo công bố của hãng, gộp kiểm tra và dán hộp làm một, tốc độ lên tới 300 mét/phút, tự động loại tờ lỗi khi phát hiện lỗi lớn hoặc liên tục và giảm 2–4 nhân công. Tại drupa 2024, chủ tịch kiêm sáng lập LUSTER, ông Yates Yao, đã trình bày chủ đề “AI trao quyền cho tương lai kiểm tra chất lượng”.
Nhưng — và đây là điểm Prima trung lập — không chỉ LUSTER và không phải quảng cáo cho LUSTER, chúng tôi nhắc đến vì họ có hiện diện tại Vietnam Prinpack 2026. Bức tranh toàn cầu rộng hơn với nhiều nhà cung cấp thiết bị và giải pháp khác,
- AVT (nay độc lập, tiền thân thuộc Baldwin/Esko) với dòng Turbo HD dùng camera line-scan 8K–16K, tốc độ gấp 3–4 lần thế hệ trước và đo màu phổ inline.
- BST eltromat với nền tảng SMARTData hợp nhất web guiding, kiểm tra 100% (iPQ-Check, TubeScan), đo màu phổ inline (iPQ-Spectral), kiểm soát chồng màu.
- Erhardt+Leimer với SMARTSCAN “200%” chụp đồng thời ánh sáng phản xạ và xuyên thấu.
- EyeC (Đức) ra mắt phân loại lỗi bằng AI huấn luyện trước, chia lỗi thành bốn nhóm chính — vật liệu, bụi, đốm, sọc (cộng “khác”). Theo Nico Hagemann, Giám đốc Quản lý Sản phẩm, “Trong khi các hệ thống thông thường chỉ phát hiện lỗi, AI của chúng tôi hiểu chúng như một chuyên gia dày dạn và phân biệt vấn đề nghiêm trọng khỏi sai lệch không đáng kể.”
- Cùng nhiều tên khác, Grafikontrol, Lake Image Systems, Hunkeler, Cognex, ISRA Vision.
| Tiêu chí | Inline (trực tuyến, vd CartonHERO) | Offline/Endline (ngoại tuyến, vd CartonTANK) |
| Vị trí | Trên máy in, kiểm mọi tờ khi đang in | Cuối chuyền hoặc trên máy bế-dán |
| Mục tiêu | Bắt lỗi sớm, giảm phế phẩm ngay | Chốt chặn cuối trước khi giao |
| Ưu điểm | Phản hồi tức thì, có thể nối vòng lặp hiệu chỉnh | Kiểm được cả lỗi gia công sau in |
| Hạn chế | Không thấy lỗi phát sinh ở khâu sau | Lỗi đã xảy ra, vật liệu đã tốn |
| Tốc độ điển hình | Theo tốc độ máy in | Tới 300 m/phút (theo công bố LUSTER) |
Giá trị thật sự – Vòng lặp khép kín và SPC
Nếu machine vision chỉ dừng ở việc bắt lỗi và dừng máy, thì mới dùng một nửa công suất. Nửa còn lại — và theo Prima là nửa quan trọng hơn — là biến dữ liệu lỗi thành hành động.
Vòng lặp kiểm soát màu khép kín (closed-loop color control) đã là hiện thực trên máy offset và flexo. Nguyên lý, một đầu đo phổ (spectral head) thang màu (color bar) trên tờ in, phần mềm so với giá trị mục tiêu (mật độ mực, TVI, Delta E…), rồi tự động chỉnh khóa mực (ink keys) mà không cần người can thiệp. X-Rite định lượng lợi ích khá cụ thể, một giải pháp khép kín “tự hoàn vốn trong chỉ 6–9 tháng nhờ giảm 30% thời gian chuẩn bị (make-ready), giảm 50% lãng phí mực, giấy và nhân công”, riêng eXact Auto-Scan đo một thanh màu 40-inch trong dưới 15 giây, “cắt giảm thời gian chuẩn bị hơn 30%”. Techkon (SpectroDrive + PressLink) và AVT cũng có giải pháp tương tự. Ở dạng tiến bộ hơn, sai lệch không sửa được trên máy in được đẩy ngược về khâu chế bản (CtP) — khép kín cả vòng từ tờ in qua máy in về trước in. (số liệu tiết kiệm do các hãng cung cấp)
Nhưng vòng lặp tự động chưa phải đích đến. Đích đến là SPC (statistical process control) — kiểm soát quá trình bằng thống kê. Ý tưởng do Walter Shewhart đặt nền từ thập niên 1920 tại Bell Labs, phân biệt biến thiên thông thường (những nguyên nhân chung, vốn có trong quá trình) với biến thiên đặc biệt (lỗi, do sự cố cụ thể). Khi camera ghi lại mọi lỗi của mọi tờ in, bạn có một dòng dữ liệu khổng lồ. SPC biến dòng dữ liệu đó thành biểu đồ kiểm soát, cho biết quá trình có ổn định không và khi nào bắt đầu một xu hướng mới, trôi (drift) sản phẩm khỏi dung sai — trước khi nó thành phế phẩm.
Đây là khác biệt tư duy cốt lõi. Bắt lỗi là phản ứng. SPC là phòng ngừa. Một nhà in dùng camera chỉ để dừng máy xử lý lỗi là đang lãng phí dữ liệu quý nhất nó tạo ra.
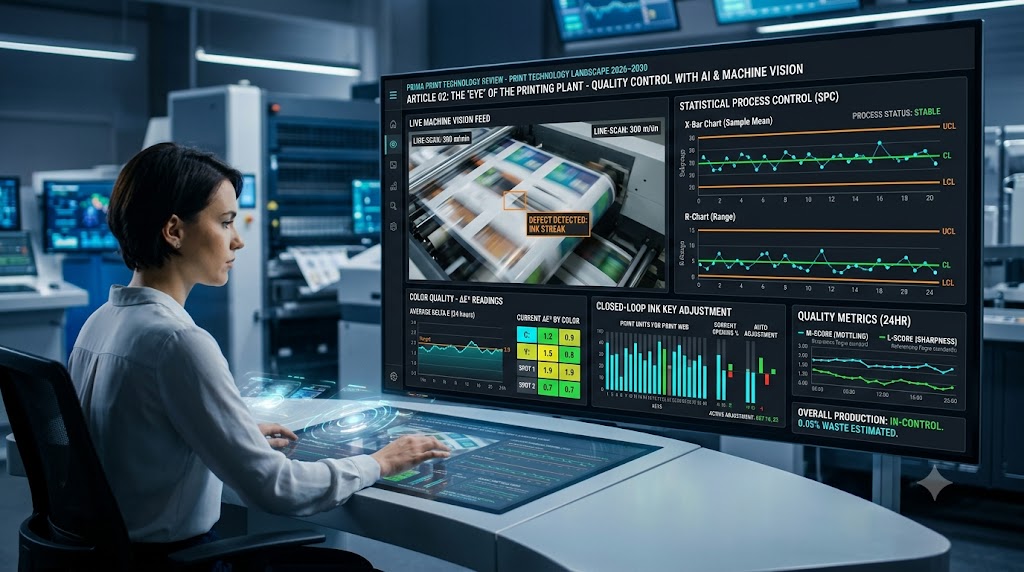
Hình 2. Bảng điều khiển (Dashboard) trung tâm của máy in, hiển thị các biểu đồ SPC (Statistical Process Control) theo dõi xu hướng biến thiên lỗi, dải đo quang phổ Delta E, chỉ số M-Score/L-Score theo ISO/TS 18621 và cơ chế tự động điều chỉnh khóa mực.
Nhiều xưởng in mua hệ kiểm tra đắt tiền rồi dùng nó như một còi báo động, kêu thì dừng, hết kêu thì chạy. Dữ liệu lỗi trôi vào ổ cứng rồi ngủ quên. Giá trị thật của machine vision không ở khoảnh khắc nó hét “lỗi!”, mà ở tuần sau, khi bạn mở biểu đồ và thấy cùng một lỗi lặp lại vào cùng giờ, cùng máy, cùng lô giấy. Đó là lúc dữ liệu trở thành cải tiến. Và đọc được biểu đồ đó là kỹ năng của con người, không phải của camera.
Giới hạn và rủi ro
Không có công nghệ nào miễn phí và machine vision có những cái giá ít được nói tới trong brochure.
Báo động giả (false positive) và bỏ sót (false negative). Đây là bài toán đánh đổi kinh điển. Chỉnh máy quá nhạy thì nó dừng liên tục vì những “lỗi” vô hại — người vận hành mất niềm tin và tệ nhất là bắt đầu tắt cảnh báo. Chỉnh quá lỏng thì lỗi thật lọt lưới, mà trong dược phẩm hay thực phẩm, một lỗi lọt có thể thành thu hồi lô hàng. Trong các thế hệ máy so mẫu cổ điển, chỉ một thay đổi nhỏ về ánh sáng hay dung sai đặt phôi đủ tuôn ra hàng loạt báo động giả cần người xem lại. Điều trớ trêu là false positive không hoàn toàn vô dụng — đôi khi chúng lộ ra lỗi thật mà quy trình cũ chưa từng phát hiện.
Nhu cầu huấn luyện lại. Mô hình học sâu học từ dữ liệu cần huấn luyện lại khi đổi vật liệu, đổi màu, đổi thiết kế — phân bố dữ liệu dịch chuyển. EyeC cho biết AI của họ dựa trên “các tập dữ liệu lớn gồm hàng trăm nghìn ảnh bài in thật”, con số đó nói lên chi phí dữ liệu ẩn sau chữ “AI được huấn luyện trước”. Với vật liệu tái chế/bền vững, hệ thống còn phải học phân biệt bất thường bề mặt “chấp nhận được” với lỗi thật.
Chi phí đầu tư và hạ tầng. Hệ một camera cơ bản khởi điểm khoảng 10.000–50.000 USD, hệ đa trạm tích hợp đầy đủ có thể 200.000–500.000 USD trở lên (theo Elementary). Elementaryml Nhưng chi phí máy mới là phần nổi. Phần chìm là hạ tầng dữ liệu (lưu trữ, kết nối MIS/ERP) và — điều Prima quan tâm nhất — nhân sự biết diễn giải dữ liệu. Một hệ kiểm tra không có người đọc báo cáo cũng giống một kính hiển vi không có nhà sinh học.
Đào tạo — con người trước thiết bị
Và đây là chính là chỗ cần quan tâm nhất, và đó cũng là điều mà Prima tập trung vào.
Tìm khắp các khung năng lực quốc tế, bạn sẽ thấy một khoảng trống đáng chú ý. Idealliance (nay thuộc PRINTING United Alliance) có hệ chứng chỉ Color Management Professional và G7 Expert rất mạnh về màu — CMP Fundamentals, CMP Digital Print, Master Print. Nhưng một khung năng lực chính thức, chuyên biệt cho vận hành và diễn giải dữ liệu machine vision dành cho thợ in thì gần như chưa có. Điều gần nhất là các thư viện đào tạo do chính nhà cung cấp dựng, AVT có hơn 25 khóa tự học cho sản phẩm của họ. Nhưng đó là đào tạo theo thiết bị, không phải khung năng lực trung lập theo nghề.
Khoảng trống này vừa là vấn đề vừa là cơ hội. Vấn đề, vì mỗi nhà in tự xoay xở, phụ thuộc vào tài liệu của hãng bán máy. Cơ hội, vì đây đúng là chỗ một tổ chức đào tạo – tư vấn – nghiên cứu như Prima có thể cung cấp cho các nhà in, dựng khung năng lực đọc-hiểu dữ liệu kiểm tra, độc lập với nhà cung cấp, gắn với tiêu chuẩn nội bộ của từng doanh nghiệp trước khi nói tới chứng chỉ quốc tế.
Bởi vì — nói cho cùng — camera thấy được lỗi, nhưng không biết vì sao lỗi lại xuất hiện. Nó đo được “mottle score 72”, nhưng không biết 72 là đủ tốt cho khách hàng này và chưa đủ cho khách hàng kia. Nó ghi lại một xu hướng trôi của màu, nhưng không biết nên chỉnh lô mực hay thay tấm cao su. Mọi phán đoán đó vẫn là của người vận hành — và người vận hành chỉ phán đoán đúng nếu được đào tạo để đọc dữ liệu, chứ không chỉ để bấm nút.
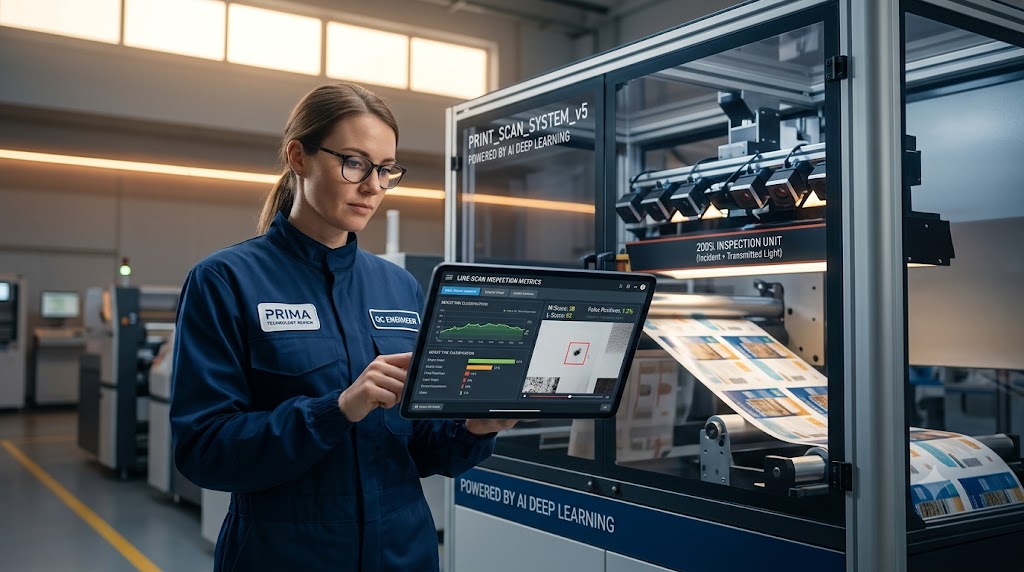
Hình 3. Kỹ sư/chuyên gia kiểm soát chất lượng in phân tích các chỉ số từ hệ thống AI Machine Vision bên cạnh máy in, khẳng định vai trò quyết định của con người trong việc diễn giải biểu đồ lỗi và đưa ra quyết định cải tiến quy trình.
Kết luận, con mắt cần một bộ não
Machine vision cho ngành in đã đi qua giai đoạn “có hay không”. Câu hỏi 2026–2030 không còn là “có nên lắp camera” mà là “lắp rồi thì làm gì với dữ liệu”. Các xu hướng chung của ngành in và những gì đang diễn ra tại Vietnam Printpack 2026, kiểm tra bằng AI không phải một ốc đảo — nó là hệ thần kinh cảm giác của nhà máy, chỉ có giá trị khi nối được vào một bộ não biết diễn giải.
Con mắt máy nhìn nhanh hơn, lâu hơn, khách quan hơn mắt người. Nhưng nó mù về ý nghĩa. Nhà in nào hiểu điều đó sẽ đầu tư vào con người song song với thiết bị — và đó chính là cuộc trò chuyện mà Prima cùng Học viện In Việt Nam muốn tiếp tục với bạn, qua các chương trình đào tạo và tư vấn về dữ liệu chất lượng và tiêu chuẩn nội bộ.
Tham khảo
- Fogra. (n.d.). Fogra-project Image quality (35.003). https,//fogra.org/en/research/digital-printing/print-image-quality-35003
- International Organization for Standardization. (2022). ISO/TS 18621-11,2022 — Graphic technology — Image quality evaluation methods for printed matter — Part 11, Colour gamut analysis. https,//www.iso.org/standard/81505.html
- International Organization for Standardization. (2023). ISO/TS 18621-21,2023 — Part 21, Measurement of 1D distortions of macroscopic uniformity. https,//www.iso.org/standard/83420.html
- International Organization for Standardization. (2024). ISO/TS 18621-22,2024 — Part 22, Evaluation of colour graininess. https,//www.iso.org/standard/83157.html
- International Organization for Standardization. (2024). ISO/TS 18621-31,2024 — Part 31, Evaluation of the perceived resolution with the Contrast–Resolution chart. https,//www.iso.org/standard/84128.html
- International Organization for Standardization. (2016). ISO/IEC 15416,2016 — Bar code print quality test specification — Linear symbols. https,//www.iso.org/standard/65577.html
- Cognex. (n.d.). 3 key ISO standards for barcode verification. https,//www.cognex.com/en/tools-and-resources/resource-center/3-key-iso-standards-for-barcode-verification
- Teledyne Vision Solutions. (n.d.). Print product inspection. https,//www.teledynevisionsolutions.com/solutions/machine-vision/print-inspection/
- BST GmbH / eltromat. (n.d.). 100% inspection. https,//www.bst-eltromat.com/products/100-inspection/
- Erhardt+Leimer. (2022). SMARTSCAN — Print image inspection on moving webs, 200% inspection system. https,//www.erhardt-leimer.com/in/en/products/inspection-technology/smartscan-print-inspection-system.html
- AVT. (n.d.). Packaging inspection system for high-speed print quality (Turbo HD). https,//www.avt-inc.com/see-what-youre-missing-why-new-generation-print-inspection-technology-is-a-game-changer/
- LUSTER LightTech. (n.d.). CartonHERO Offset Inline Printing Inspection System. https,//en.lusterinc.com/inspection/products/LUSTER_CartonHERO_Offset.html
- LUSTER LightTech. (n.d.). CartonTANK-650B folder gluer inline quality inspection solution. https,//en.lusterinc.com/indexnews/news/cartontank.html
- LUSTER LightTech. (2024). LUSTER revolutionizes printing with AI+Vision at drupa 2024. https,//en.lusterinc.com/indexnews/news/luster_drupa2024.html
- X-Rite. (n.d.). Closed-loop press automation for offset printing. https,//www.xrite.com/blog/closed-loop-automation
- Techkon / Datacolor. (n.d.). Closed-loop color control for offset, A deep dive. https,//techkon.datacolor.com/enhancing-pressroom-efficiency-and-reducing-waste-with-real-time-closed-loop-color-control/
- MarketsandMarkets. (2025). Machine vision market — Global forecast to 2030. https,//www.marketsandmarkets.com/Market-Reports/industrial-machine-vision-market-234246734.html
- Esko. (2023). Esko launches complete end-to-end inspection workflow for digitally printed labels (AG3M case study). https,//www.esko.com/en/company/news/esko-launches-complete-end-to-end-inspection-workflow-for-digitally-printed-labels
- WhatTheyThink. (2025). EyeC ushers in a new era of quality control, Pre-trained AI for intelligent inline inspection. https,//whattheythink.com/news/127586-eyec-ushers-new-era-quality-control-pre-trained-ai-intelligent-inline-inspection/
- drupa / Messe Düsseldorf. (n.d.). The growing role of AI in print quality control. https,//www.drupa.com/en/Media_News/drupa_blog/Digitalization/Printing_Security_and_Authenticity/The_growing_role_of_AI_in_print_quality_control
- PRINTING United Alliance / Idealliance. (n.d.). Color Management Professional (CMP) & G7 certification. https,//idealliance.org/color-management-professional/
- American Society for Quality. (n.d.). What is statistical process control? SPC quality tools. https,//asq.org/quality-resources/statistical-process-control